¿Qué es la norma técnica de limpieza ISO 16232?
Descripción general
En la actualidad fabricación de automóviles y industrias de equipos de alta gama, limpieza técnica Se ha convertido en un indicador de calidad crítico que afecta al rendimiento, la fiabilidad y la vida útil de los componentes. Con el continuo desarrollo de sistemas common rail de alta presión, componentes hidráulicos de precisión y sistemas de baterías, motores y control electrónico para vehículos de nueva energía, que buscan una mayor integración y precisión, la contaminación por partículas residuales de nivel micrométrico a submilimétrico puede provocar que los componentes se atasquen, desgaste anormal, fugas, cortocircuitos eléctricos o incluso fallos del sistema.
ISO 16232 “Vehículos de carretera: limpieza de componentes y sistemas.” es una importante norma internacional utilizada en el industria automotriz para la limpieza técnica evaluación. Proporciona un marco estandarizado para detectar partículas residuales en componentes y sistemas automotricesMediante la extracción controlada, la filtración, el análisis de partículas y la presentación de informes de resultados estandarizados, los fabricantes pueden cuantificar los niveles de contaminación, identificar las fuentes de contaminación, optimizar los procesos de limpieza y establecer requisitos de limpieza en toda la cadena de suministro.
Este artículo presenta el desarrollo de la norma ISO 16232:2018, la clave procedimientos de prueba de limpieza, extracción de partículas y métodos de análisis, expresión del resultado de limpieza y sus aplicaciones en las industrias automotriz, de vehículos de nueva energía, hidráulica y de fabricación de precisión. Ayuda a los fabricantes, laboratorios de pruebas y proveedores de componentes a comprender mejor los requisitos fundamentales de pruebas de limpieza técnica.
1. Desarrollo de la norma ISO 16232 y comparación con normas relacionadas.
1.1 De la norma ISO 16232:2007 Estructura de varias partes a la norma ISO 16232:2018
La norma ISO 16232:2007 original adoptó una estructura de varias partes que consta de la Parte 1 a la Parte 10. Estas partes cubrían por separado la terminología, los métodos de extracción, los procedimientos de filtración, el análisis de partículas y la presentación de informes de resultados relacionados con pruebas de limpieza de componentes.
Esta estructura separada permitía describir cada procedimiento de prueba en detalle. Sin embargo, en la práctica, los usuarios a menudo necesitaban consultar varias partes simultáneamente, lo que aumentaba la complejidad cuando los laboratorios establecían procedimientos de prueba completos o las empresas desarrollaban especificaciones internas de limpieza.
La norma ISO 16232:2018 reorganizó e integró el sistema de normas original. La nueva versión sitúa las definiciones, el manejo de muestras, la extracción de contaminantes, la recolección de partículas, los métodos de análisis y la expresión de resultados en un marco técnico más coherente.
La revisión no fue simplemente una combinación de las diez partes anteriores. En cambio, reorganizó la lógica de las pruebas y los requisitos técnicos para satisfacer mejor las necesidades de la evaluación de la limpieza de los componentes automotrices modernos.
Desde una perspectiva práctica de las pruebas, la norma ISO 16232:2018 se centra en una pregunta fundamental:
¿Cómo se pueden extraer eficazmente los contaminantes residuales representativos de un componente sin alterar su estado original, y cómo se pueden evaluar cuantitativamente estos contaminantes utilizando métodos de análisis repetibles?
Por lo tanto, pruebas de limpieza técnica No se trata simplemente de “lavar un componente y contar partículas”. Es un proceso de evaluación completo que incluye la validación del método de extracción, la recolección de contaminantes, el análisis de partículas, la evaluación de datos y el control de calidad.
1.2 Relación entre ISO 16232 y VDA 19.1
En la industria automotriz, las normas ISO 16232 y VDA 19.1, publicadas por la Asociación Alemana de la Industria Automotriz (VDA), son dos especificaciones de referencia común para la gestión de la limpieza técnica.
Ambas normas comparten principios similares con respecto a:
· evaluación de limpieza técnica;
· extracción de partículas;
· análisis de contaminantes;
· evaluación del tamaño de las partículas;
· Informe de resultados de limpieza.
Por lo tanto, se suelen mencionar conjuntamente en las cadenas de suministro del sector automotriz.
Sin embargo, las normas ISO 16232 y VDA 19.1 no son idénticas.
La norma ISO 16232 pertenece al sistema de normas internacionales, mientras que la VDA 19.1 es una guía industrial desarrollada por la asociación automotriz alemana. Pueden existir diferencias en los métodos de ensayo específicos, los requisitos de equipamiento, los procedimientos de validación y los detalles de la aplicación técnica.
Por lo tanto, no es correcto simplemente asumir que:
“El cumplimiento de la norma ISO 16232 implica automáticamente el cumplimiento de la norma VDA 19.1.”
En proyectos prácticos, los fabricantes de automóviles o los clientes suelen especificar las normas y condiciones de ensayo requeridas mediante planos, acuerdos técnicos, especificaciones de limpieza o requisitos de inspección.
Al establecer un proceso de prueba de limpieza, los laboratorios y proveedores deben determinar primero la norma aplicable y los parámetros de prueba de acuerdo con los requisitos del cliente.
2. Proceso básico de pruebas técnicas de limpieza según la norma ISO 16232:2018
Las pruebas técnicas de limpieza según la norma ISO 16232 se pueden comprender a través de tres etapas técnicas principales:
Extracción de partículas → Análisis de partículas → Expresión de resultado
En los procedimientos de laboratorio reales, la filtración y la recolección de partículas se ubican entre la extracción y el análisis, y desempeñan un papel esencial para garantizar la precisión de los resultados de las pruebas.
El objetivo de todo el proceso no es simplemente obtener un "recuento de partículas", sino establecer una relación representativa entre los contaminantes presentes en un componente y los datos analíticos finales.
Por lo tanto, los siguientes factores afectan directamente al resultado final de la limpieza:
· eficacia del método de extracción;
· control de la contaminación del blanco;
· estabilidad de los procedimientos de filtración;
· Validación del sistema de análisis de partículas.
2. Proceso de prueba de limpieza técnica según la norma ISO 16232:2018
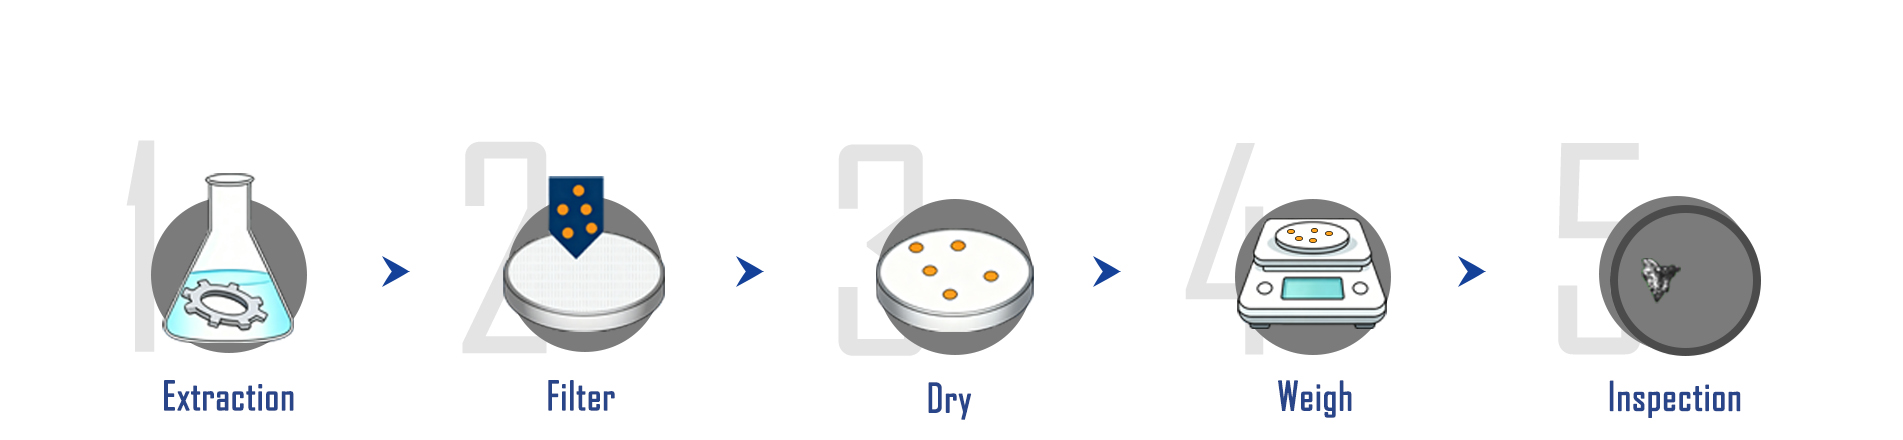
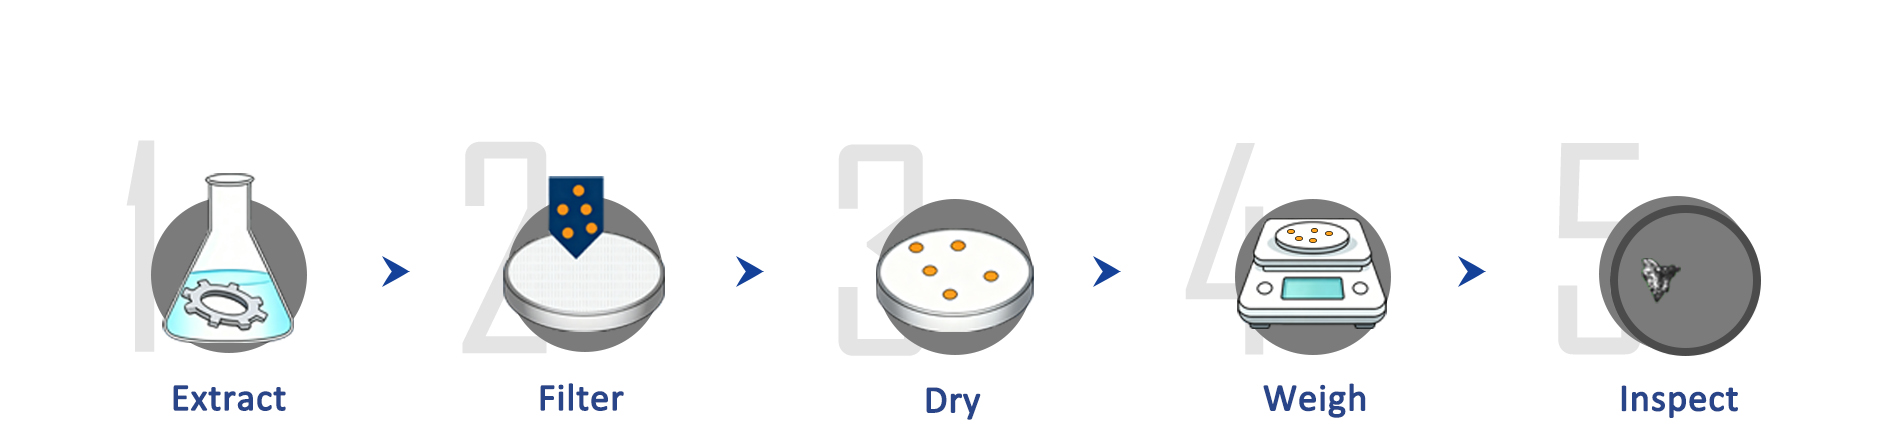
Las pruebas técnicas de limpieza según la norma ISO 16232 incluyen principalmente cuatro pasos clave:
Extracción de partículas → Filtración → Análisis de partículas → Informe de resultados
El objetivo no es simplemente contar partículas, sino obtener datos representativos de contaminación de los componentes mediante un proceso de prueba controlado y repetible.
La precisión de los resultados de limpieza depende de varios factores, entre ellos:
· selección del método de extracción;
· control de la contaminación durante las pruebas;
· procedimiento de filtración;
· método de análisis de partículas.
2.1 Métodos de extracción de partículas
La extracción de partículas es el primer paso y uno de los más importantes en las pruebas según la norma ISO 16232. Su objetivo es eliminar los contaminantes móviles de las superficies de los componentes, las cavidades internas y los canales, y recogerlos en una membrana filtrante para su análisis.
El método de extracción debe seleccionarse en función de la estructura del componente, las características del material, la ubicación de la contaminación y los requisitos del cliente.
Los métodos de extracción más comunes incluyen:
Enjuague a presión
El enjuague a presión utiliza una presión y un caudal de líquido controlados para eliminar partículas de las superficies de los componentes o de los conductos internos.
Se utiliza comúnmente para:
· componentes hidráulicos;
· cuerpos de válvulas;
· carcasas de bombas;
· oleoductos;
· piezas de automoción con canales internos.
Para garantizar resultados repetibles, se deben controlar la presión, el caudal, el tiempo de enjuague y la dirección.
Extracción ultrasónica
La extracción ultrasónica utiliza efectos de cavitación para mejorar la eficiencia de eliminación de partículas y es adecuada para componentes pequeños o complejos donde los contaminantes son difíciles de eliminar mediante métodos convencionales.
Sin embargo, una energía ultrasónica excesiva puede dañar las superficies o los recubrimientos e introducir partículas adicionales. Por lo tanto, los parámetros ultrasónicos deben validarse según las características del componente.
Lavado interno y extracción de aire
En el caso de componentes con estructuras internas complejas, como piezas de control de fluidos y tuberías, el lavado interno o la extracción por circulación pueden ayudar a eliminar los contaminantes ocultos dentro de los canales.
Para componentes que no son aptos para la limpieza con líquidos, como algunos conjuntos electrónicos o componentes secos, se puede utilizar la extracción controlada de aire para recoger las partículas liberadas.
2.2 Validación de la extracción y control de la contaminación
Antes de realizar las pruebas de rutina, se debe validar el método de extracción para confirmar que puede eliminar eficazmente los contaminantes removibles sin generar partículas artificiales.
Un método de validación comúnmente utilizado es la prueba de degradación, en la que se extrae el mismo componente varias veces. Cuando la cantidad de contaminación extraída disminuye gradualmente y alcanza un nivel estable, se puede considerar que las condiciones de extracción son adecuadas.
Además, Control de valor en blanco Es esencial en las pruebas técnicas de limpieza. La contaminación de fondo puede provenir de:
· entorno de laboratorio;
· líquidos de limpieza;
· membranas filtrantes;
· equipo;
· contenedores;
· manejo por parte del operador.
Controlar la contaminación de las muestras de prueba garantiza que el resultado final de limpieza represente el componente en sí y no el proceso de prueba.
3. Métodos de análisis de partículas en la norma ISO 16232
Tras la extracción, el líquido contaminado se filtra y las partículas se recogen en una membrana filtrante. A continuación, se pueden seleccionar diferentes métodos de análisis según los requisitos de limpieza.
3.1 Análisis gravimétrico
El análisis gravimétrico mide la masa total de los contaminantes recogidos comparando la diferencia de peso de la membrana filtrante antes y después de la filtración.
Los resultados típicos incluyen:
· mg/componente;
· mg/1000 cm².
Este método proporciona un nivel general de contaminación, pero no permite identificar el tamaño, la cantidad ni la morfología de las partículas individuales.
3.2 Análisis microscópico automatizado
La microscopía óptica automatizada se utiliza ampliamente para el análisis detallado de partículas.
El sistema puede identificar:
· número de partículas;
· tamaño de partícula;
· morfología de partículas;
· distribución de partículas;
· características reflectantes.
El diámetro máximo de Feret se utiliza habitualmente para evaluar el tamaño de las partículas e identificar aquellas que pueden causar obstrucciones, desgaste o problemas de funcionamiento.
Las partículas también pueden clasificarse según sus características ópticas, tales como:
· partículas reflectantes;
· partículas no reflectantes;
· fibras.
Cabe señalar que la clasificación óptica no siempre refleja la composición real del material. Para partículas críticas, puede ser necesario un análisis adicional.
3.3 Análisis SEM/EDX para la identificación de partículas
Cuando se detectan partículas anómalas o críticas, se puede utilizar el análisis SEM/EDX para una investigación más exhaustiva.
La microscopía electrónica de barrido (SEM) proporciona información detallada sobre la morfología de las partículas, mientras que la espectroscopia de energía dispersiva de rayos X (EDX) identifica la composición elemental, lo que ayuda a determinar las posibles fuentes de contaminación.
Por ejemplo:
· Las partículas de Fe pueden indicar mecanizado o desgaste del acero;
· Las partículas de Al pueden provenir del procesamiento de aleaciones de aluminio;
· Las partículas de Cu pueden estar relacionadas con componentes o equipos de cobre.
SEM/EDX Ayuda a los fabricantes a rastrear las fuentes de contaminación y a mejorar los procesos de fabricación, pero no sustituye el procedimiento completo de prueba de limpieza ISO 16232.
Preguntas frecuentes
P1: ¿Qué es lo que principalmente prueba la norma ISO 16232?
La norma ISO 16232 se utiliza principalmente para evaluar la limpieza técnica de los componentes y sistemas de los vehículos de carretera. Emplea métodos de extracción controlada para eliminar los contaminantes móviles de los componentes y analiza las partículas recogidas en función de su cantidad, tamaño, masa y otras características.
P2: ¿Por qué se requiere la validación del método de extracción en las pruebas de limpieza según la norma ISO 16232?
Debido a que los diferentes componentes tienen estructuras y materiales distintos, el mismo método de extracción puede no ser adecuado para todos los productos.
Si la intensidad de extracción es insuficiente, es posible que no se eliminen eficazmente contaminantes importantes del componente. Si la intensidad de extracción es excesiva, puede generar partículas anómalas provenientes del sustrato, el recubrimiento o el chapado del componente.
Por lo tanto, es necesario validar las condiciones de extracción mediante métodos como la prueba de descomposición, y solo después de confirmar la estabilidad y la repetibilidad del método se deben aplicar a las pruebas de limpieza rutinarias.
 English
 Français
 Русский
 Español
 Português
 عربي
 Obtén un presupuesto


 IPv6 RED COMPATIBLE